电脑桌面
添加易通论缘成稿毕设投稿到电脑桌面
安装后可以在桌面快捷访问

26年WP材料成型及控制工程 年产500万吨热连轧带钢车间工艺设计(指定产品:12.0×1450,X80)16.19-AI16.91-约41967字符-全日制.pdf

26年WP材料成型及控制工程 年产500万吨热连轧带钢车间工艺设计(指定产品:12.0×1450,X80)16.19-AI16.91-约41967字符-全日制.pdf_第1页
1/80页
26年WP材料成型及控制工程 年产500万吨热连轧带钢车间工艺设计(指定产品:12.0×1450,X80)16.19-AI16.91-约41967字符-全日制.pdf_第2页
2/80页
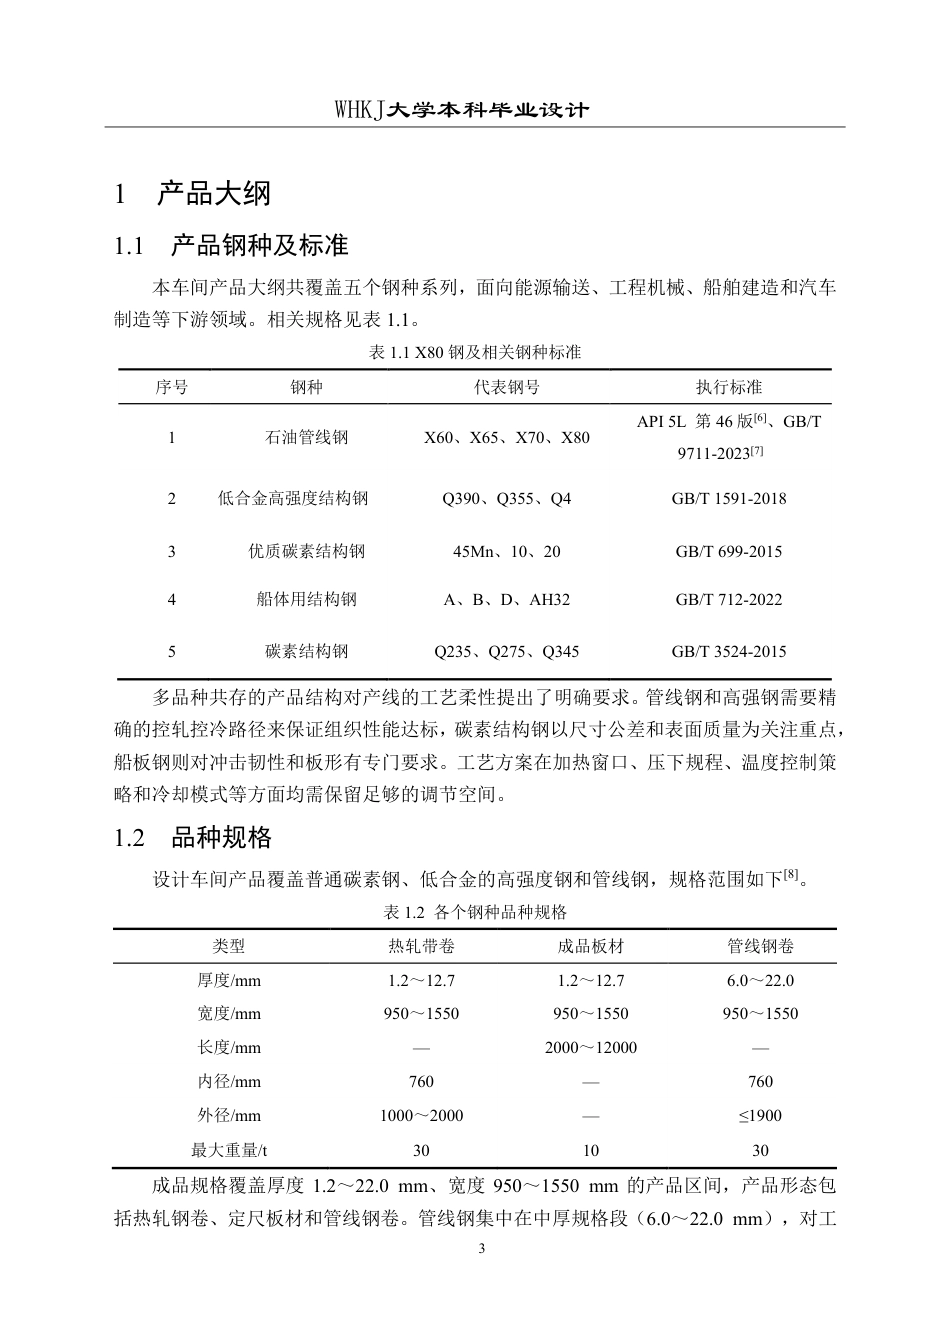
26年WP材料成型及控制工程 年产500万吨热连轧带钢车间工艺设计(指定产品:12.0×1450,X80)16.19-AI16.91-约41967字符-全日制.pdf_第3页
3/80页
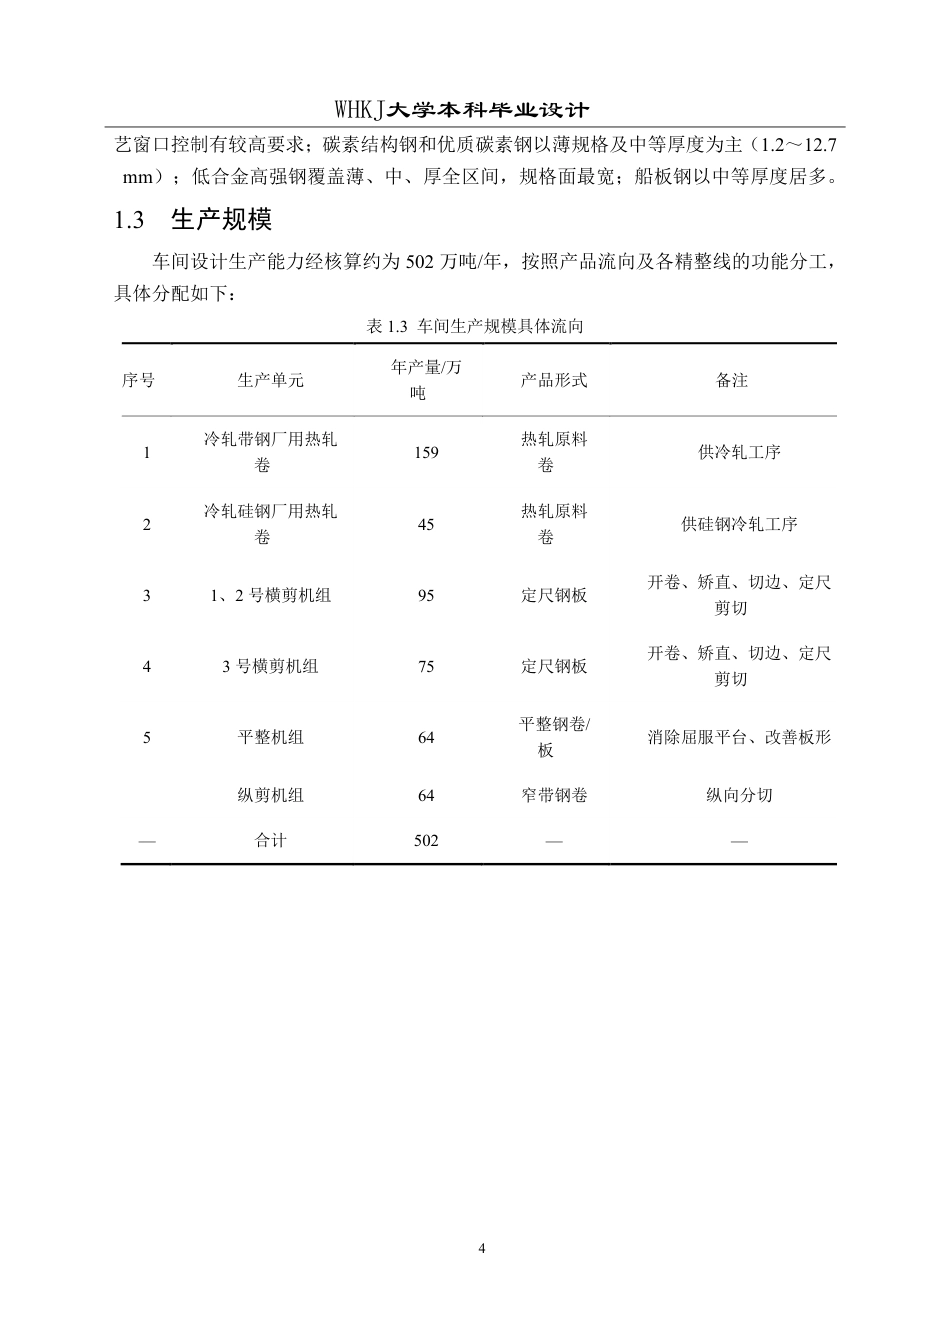
26年WP材料成型及控制工程 年产500万吨热连轧带钢车间工艺设计(指定产品:12.0×1450,X80)16.19-AI16.91-约41967字符-全日制.pdf_第4页
4/80页
26年WP材料成型及控制工程 年产500万吨热连轧带钢车间工艺设计(指定产品:12.0×1450,X80)16.19-AI16.91-约41967字符-全日制.pdf_第5页
5/80页
26年WP材料成型及控制工程 年产500万吨热连轧带钢车间工艺设计(指定产品:12.0×1450,X80)16.19-AI16.91-约41967字符-全日制.pdf_第6页
6/80页
26年WP材料成型及控制工程 年产500万吨热连轧带钢车间工艺设计(指定产品:12.0×1450,X80)16.19-AI16.91-约41967字符-全日制.pdf_第7页
7/80页
26年WP材料成型及控制工程 年产500万吨热连轧带钢车间工艺设计(指定产品:12.0×1450,X80)16.19-AI16.91-约41967字符-全日制.pdf_第8页
8/80页
26年WP材料成型及控制工程 年产500万吨热连轧带钢车间工艺设计(指定产品:12.0×1450,X80)16.19-AI16.91-约41967字符-全日制.pdf_第9页
9/80页
26年WP材料成型及控制工程 年产500万吨热连轧带钢车间工艺设计(指定产品:12.0×1450,X80)16.19-AI16.91-约41967字符-全日制.pdf_第10页
10/80页
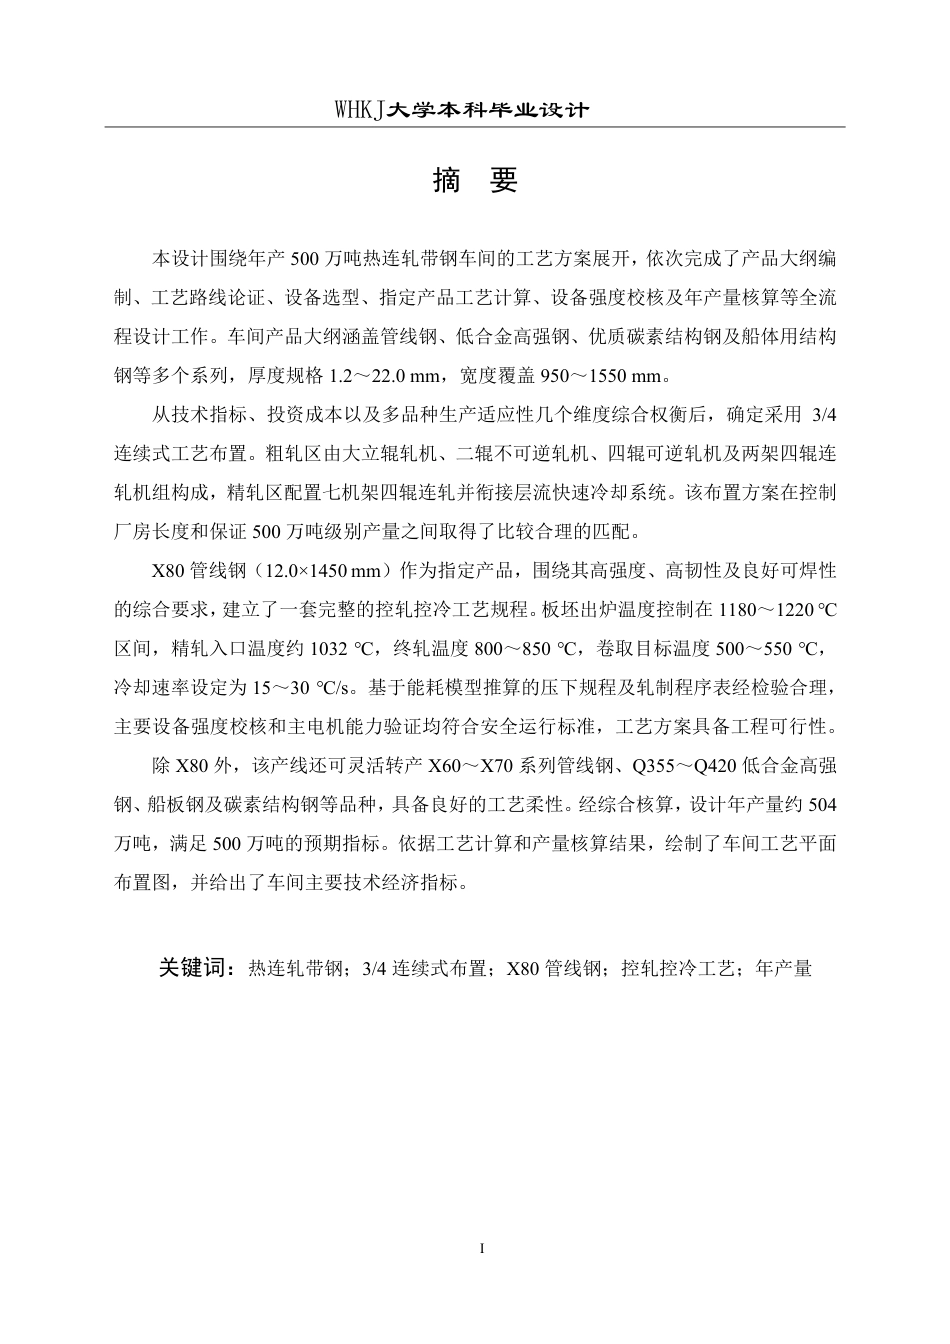
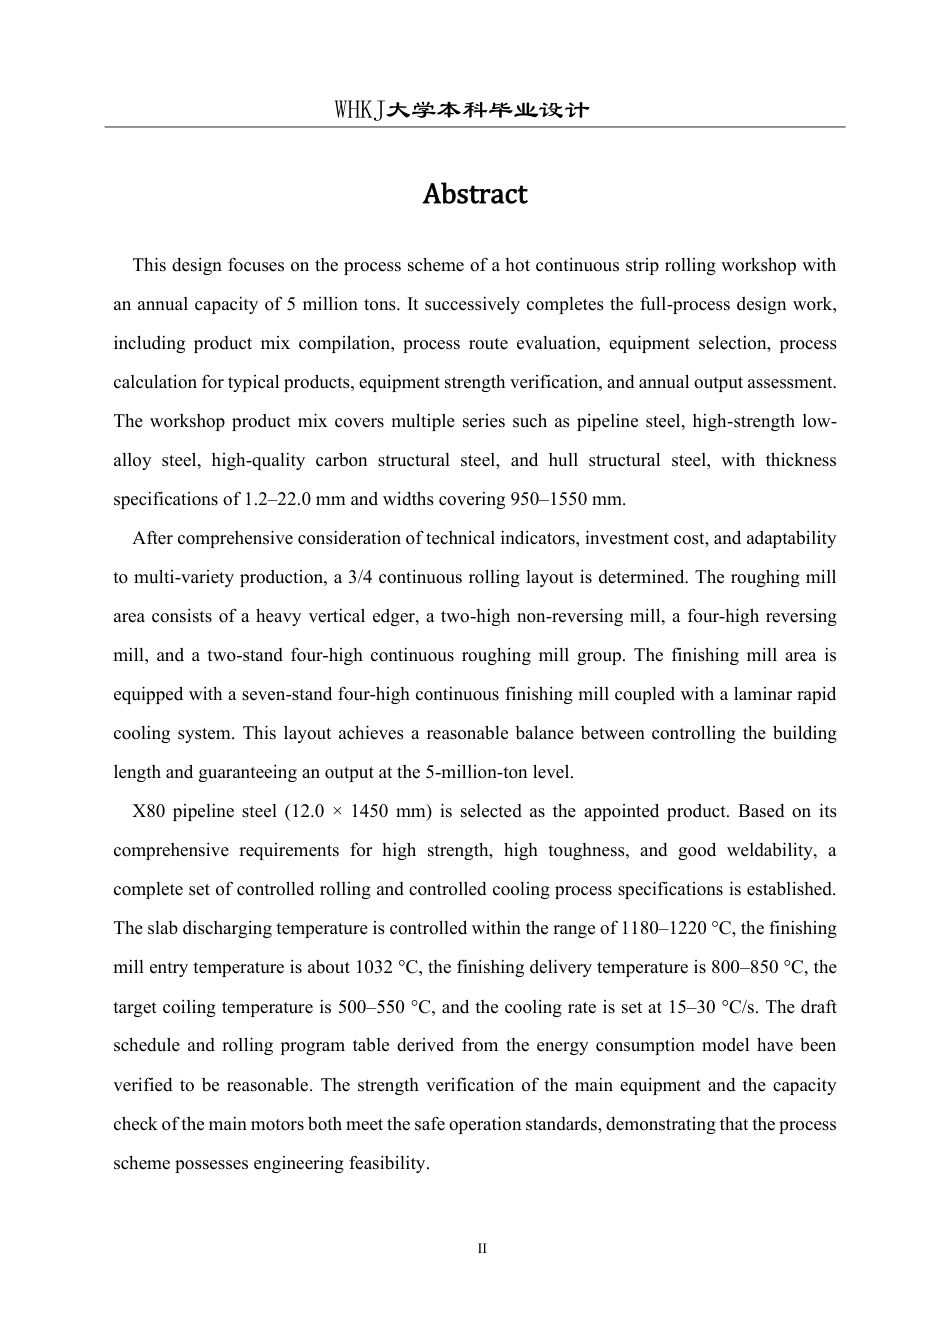
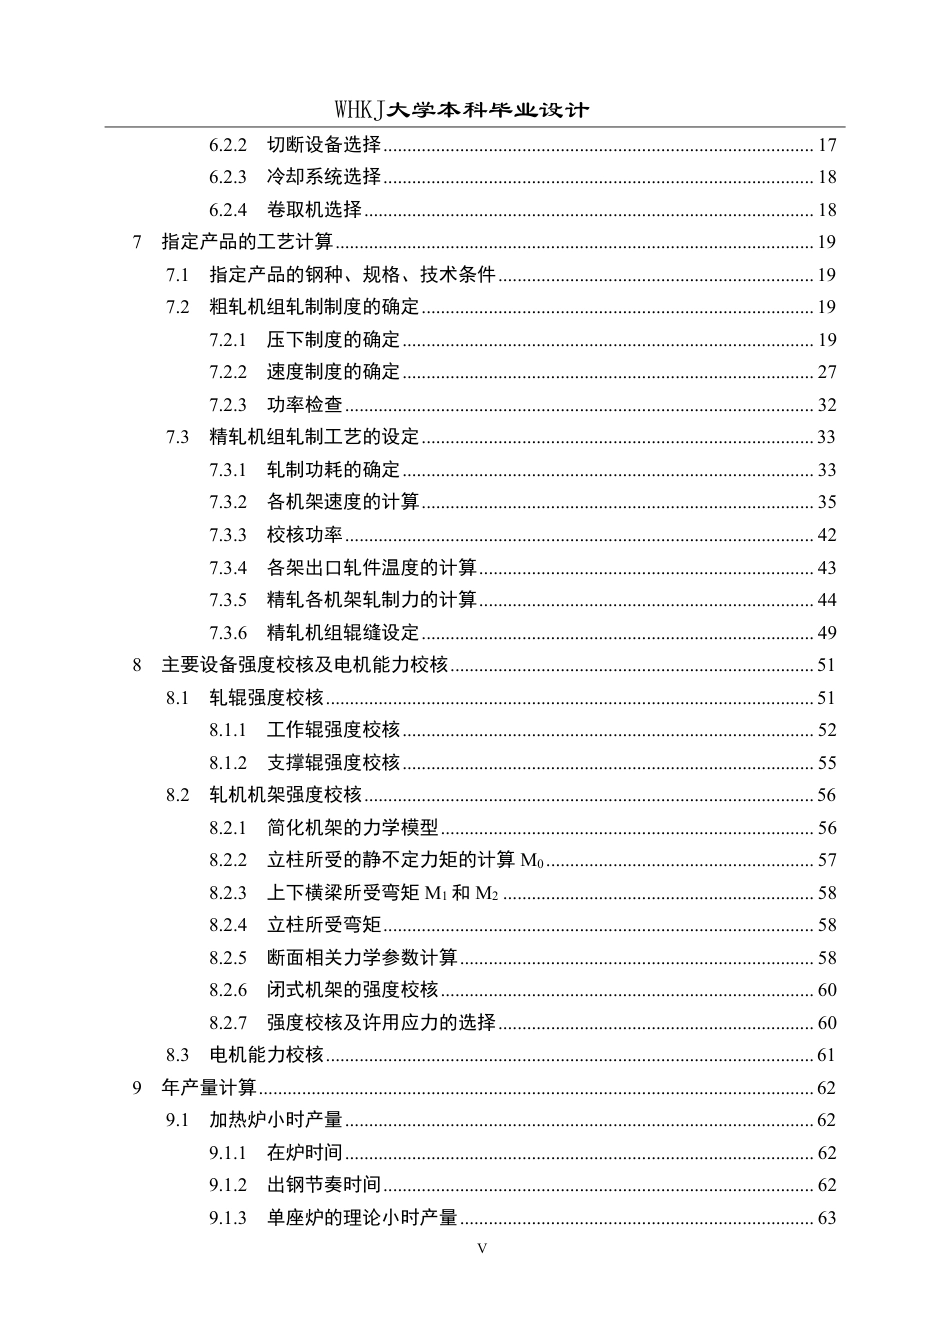
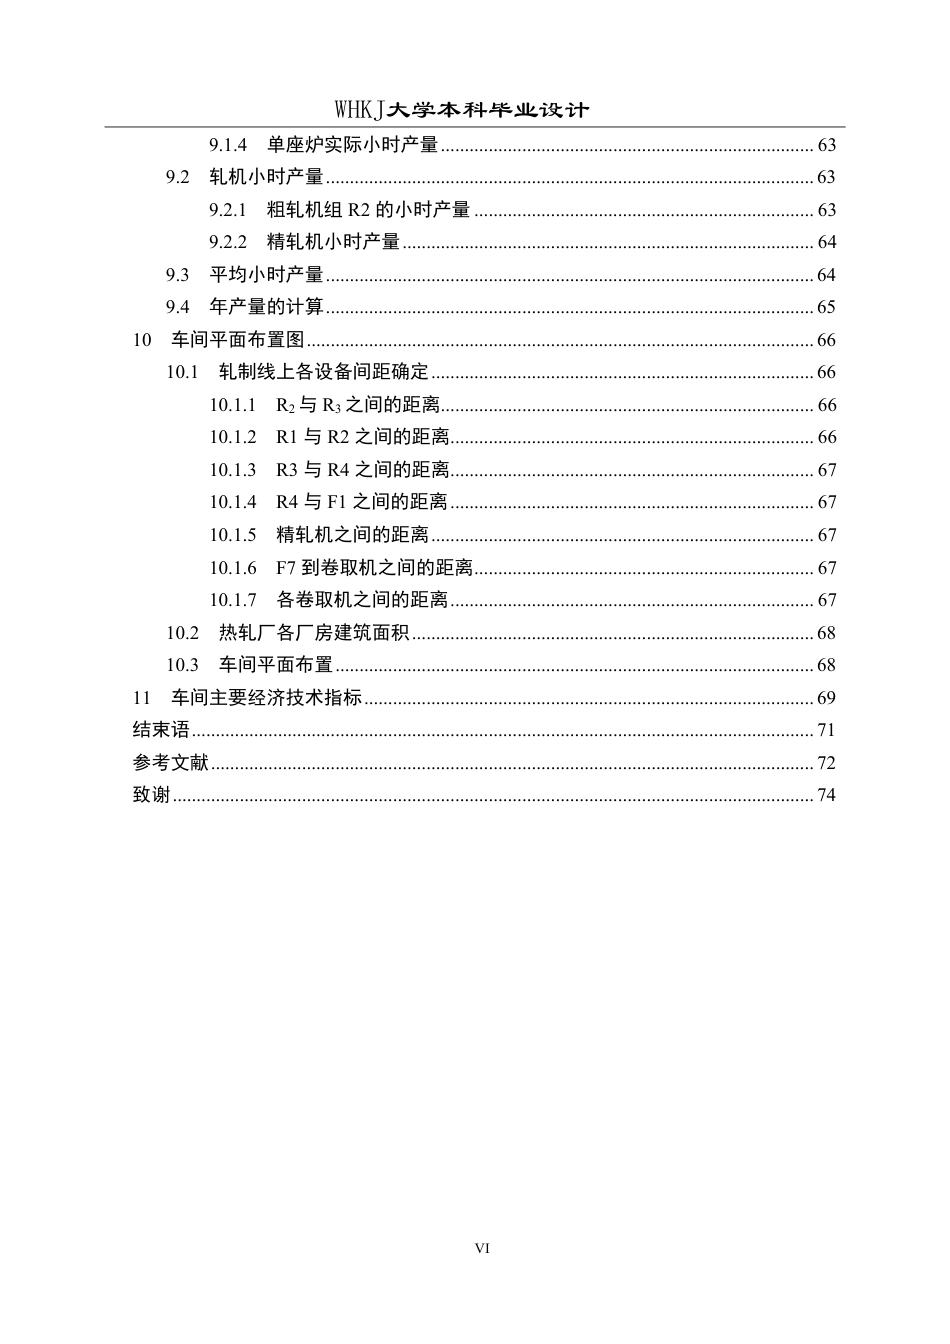
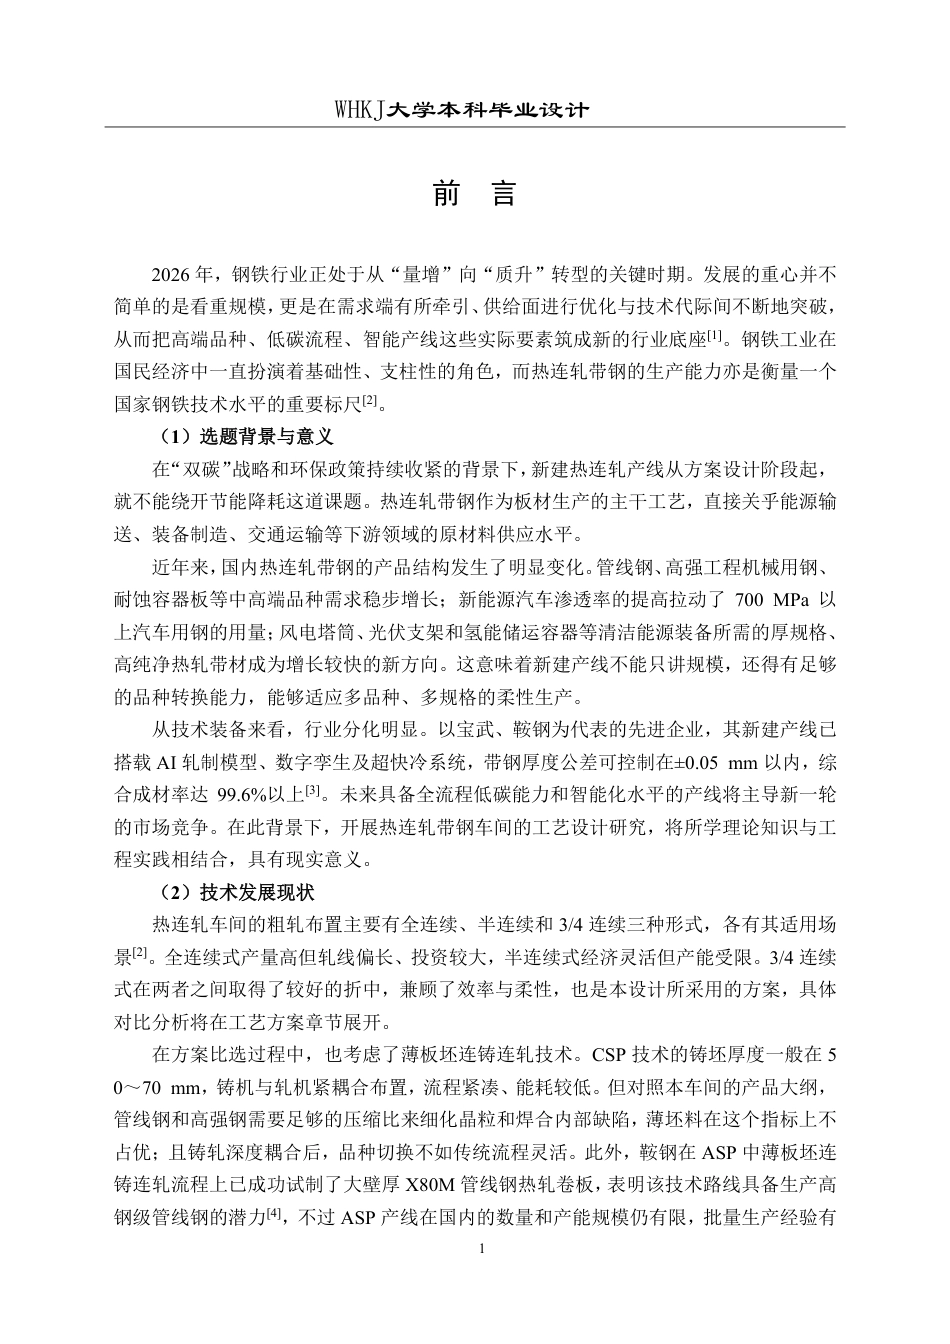
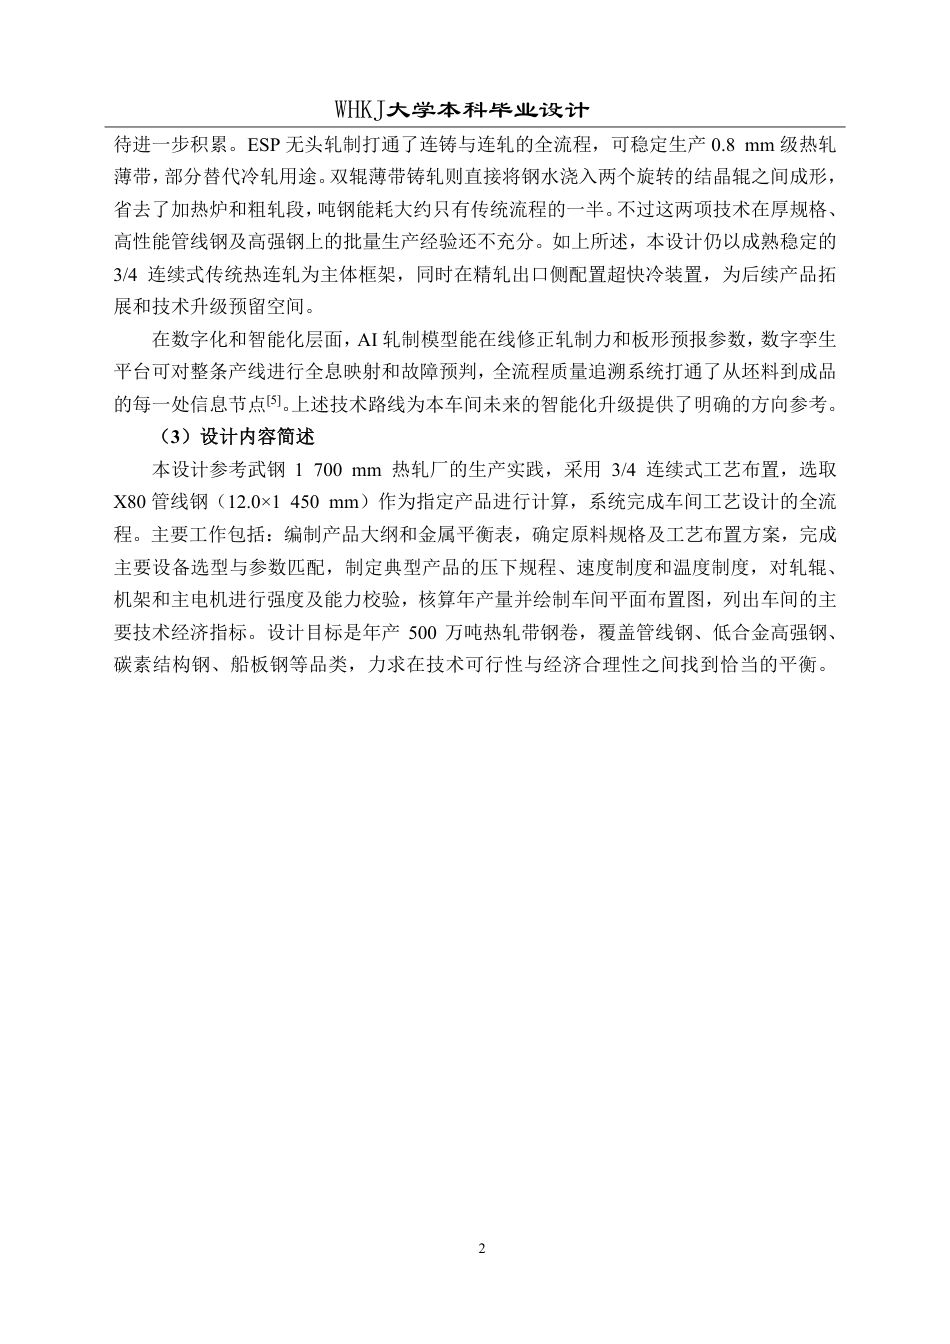
WHKJ大学本科毕业设计 I 摘 要 本设计围绕年产 500 万吨热连轧带钢车间的工艺方案展开,依次完成了产品大纲编制、工艺路线论证、设备选型、指定产品工艺计算、设备强度校核及年产量核算等全流程设计工作。车间产品大纲涵盖管线钢、低合金高强钢、优质碳素结构钢及船体用结构钢等多个系列,厚度规格 1.2~22.0 mm,宽度覆盖 950~1550 mm。 从技术指标、投资成本以及多品种生产适应性几个维度综合权衡后,确定采用 3/4连续式工艺布置。粗轧区由大立辊轧机、二辊不可逆轧机、四辊可逆轧机及两架四辊连轧机组构成,精轧区配置七机架四辊连轧并衔接层流快速冷却...

1、当您付费下载文档后,您只拥有了使用权限,并不意味着购买了版权,文档只能用于自身使用.。
2、本站所有内容均由合作方或网友上传,本站不对文档的完整性、权威性及其观点立场正确性做任何保证或承诺!文档内容仅供研究参考,付费前请自行鉴别。
3、如文档内容存在违规,或者侵犯商业秘密、侵犯著作权等,请点击“违规举报”。

碎片内容

26年WP材料成型及控制工程 年产500万吨热连轧带钢车间工艺设计(指定产品:12.0×1450,X80)16.19-AI16.91-约41967字符-全日制.pdf

您可能关注的文档

发表评论取消回复

  
新文件+ 关注
机构认证
内容提供者

新文件

确认删除?
qq
  • 联系点击这里给我发消息
搜索教程
联系客服
  • 联系客服
回到顶部