电脑桌面
添加易通论缘成稿毕设投稿到电脑桌面
安装后可以在桌面快捷访问

26年WP材料成型及控制工程 年产470万吨热连轧带钢车间工艺设计(指定产品:9.5×1400,WL510)18.22-AI26.3-约29031字符-全日制.pdf

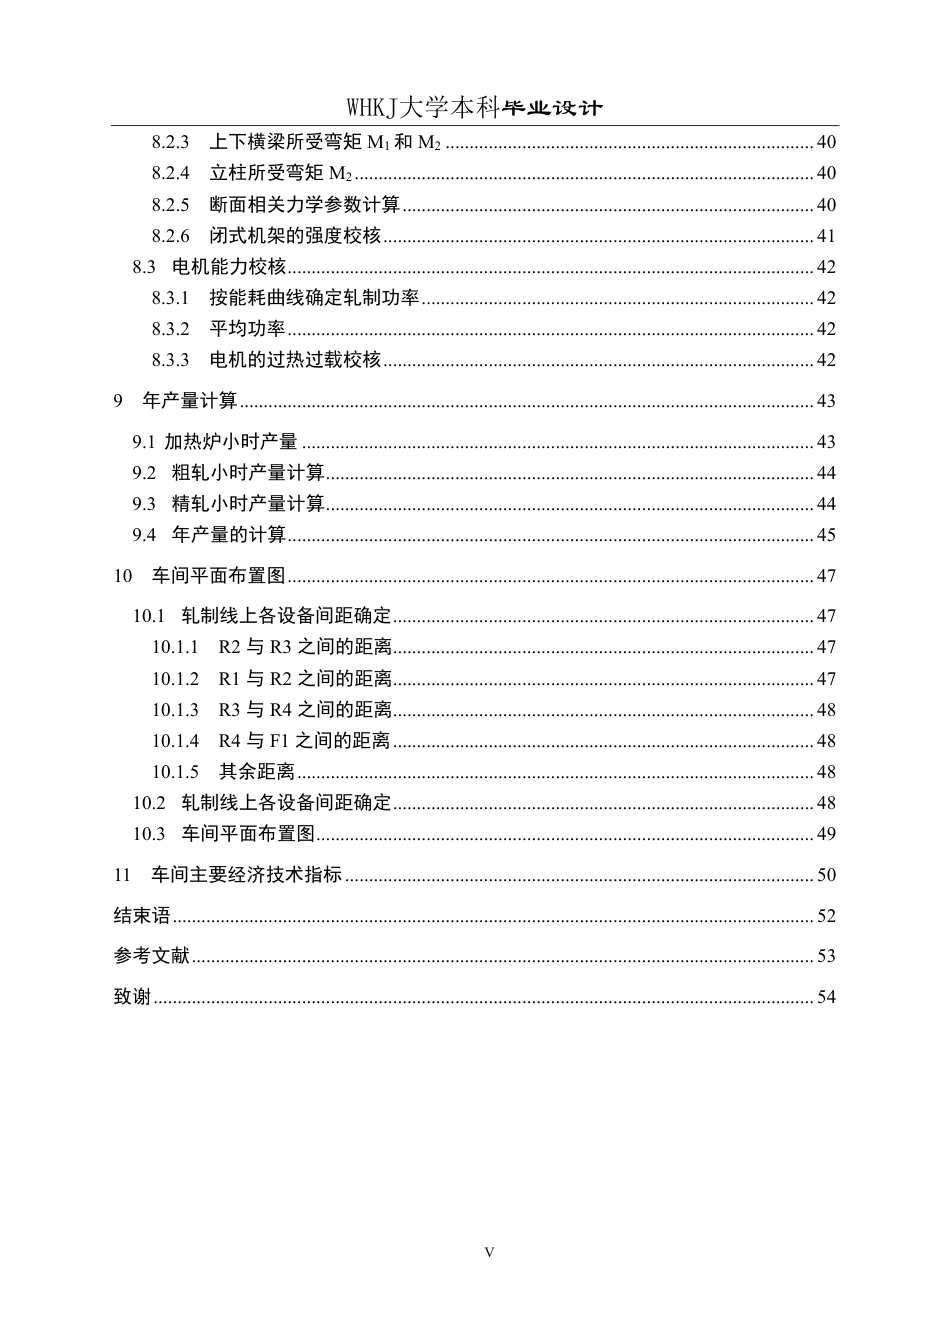
26年WP材料成型及控制工程 年产470万吨热连轧带钢车间工艺设计(指定产品:9.5×1400,WL510)18.22-AI26.3-约29031字符-全日制.pdf_第1页
1/59页
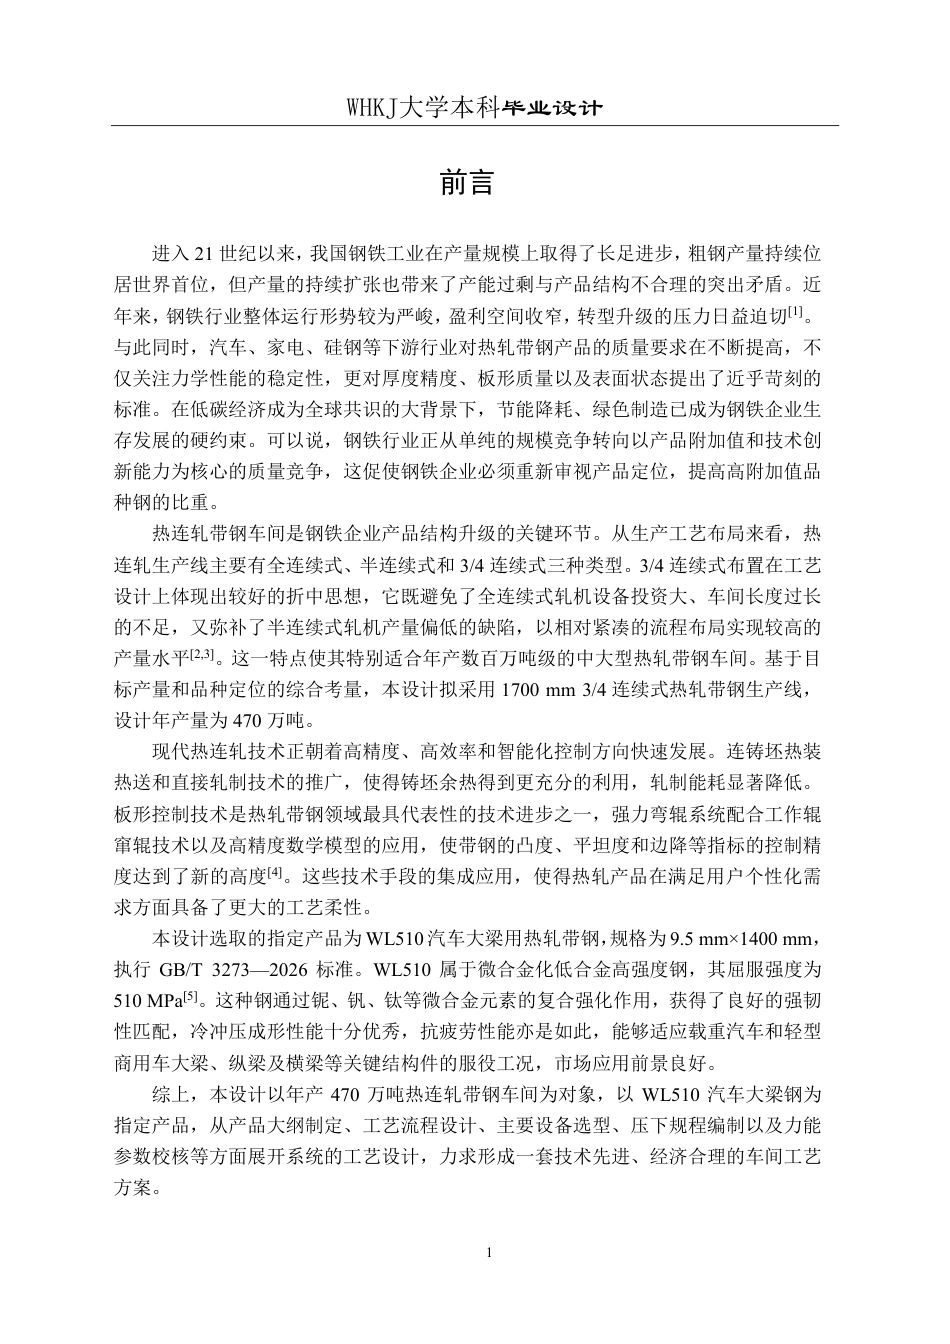
26年WP材料成型及控制工程 年产470万吨热连轧带钢车间工艺设计(指定产品:9.5×1400,WL510)18.22-AI26.3-约29031字符-全日制.pdf_第2页
2/59页
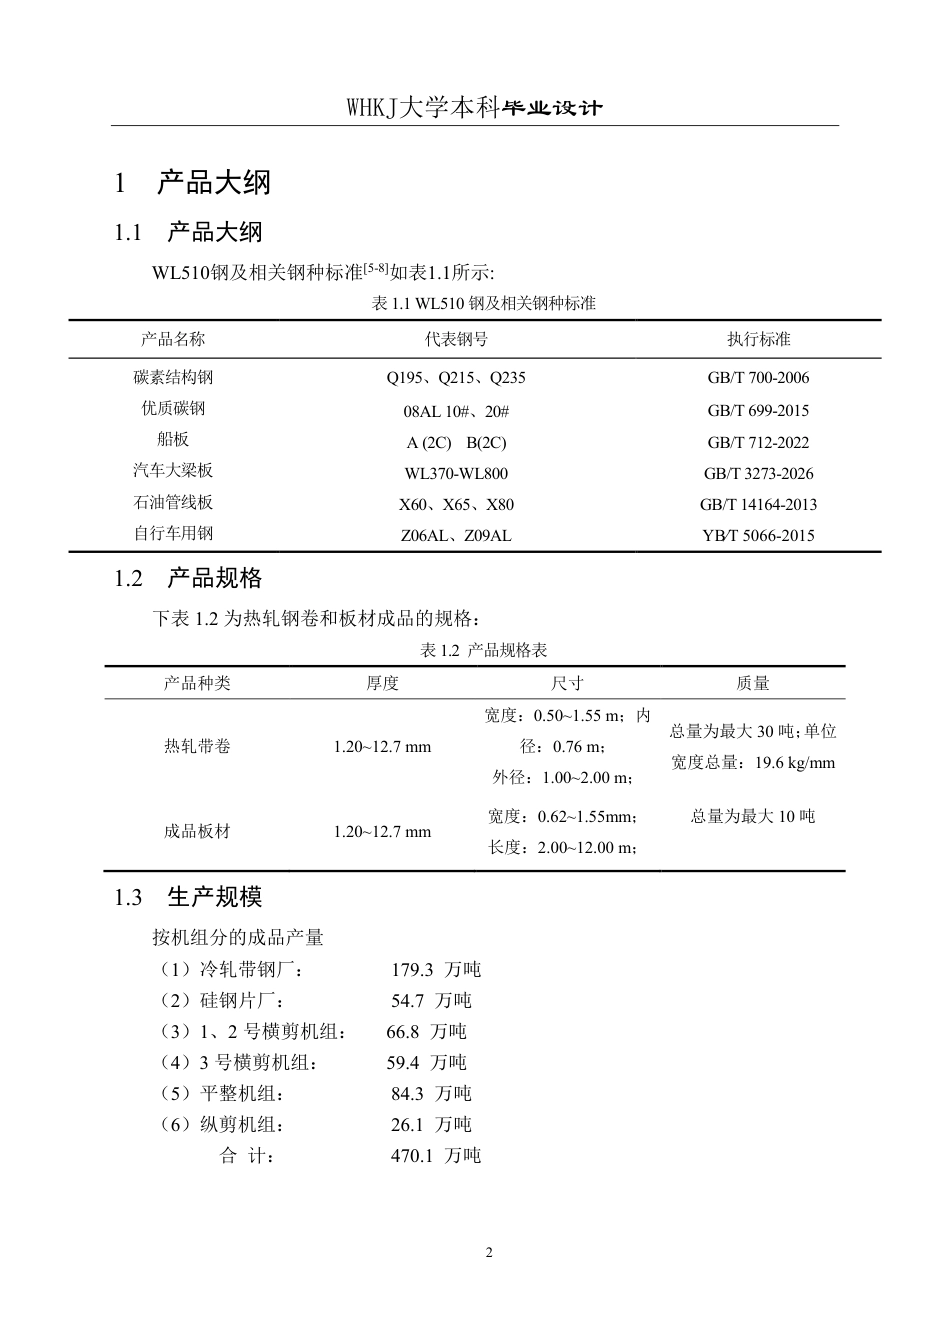
26年WP材料成型及控制工程 年产470万吨热连轧带钢车间工艺设计(指定产品:9.5×1400,WL510)18.22-AI26.3-约29031字符-全日制.pdf_第3页
3/59页
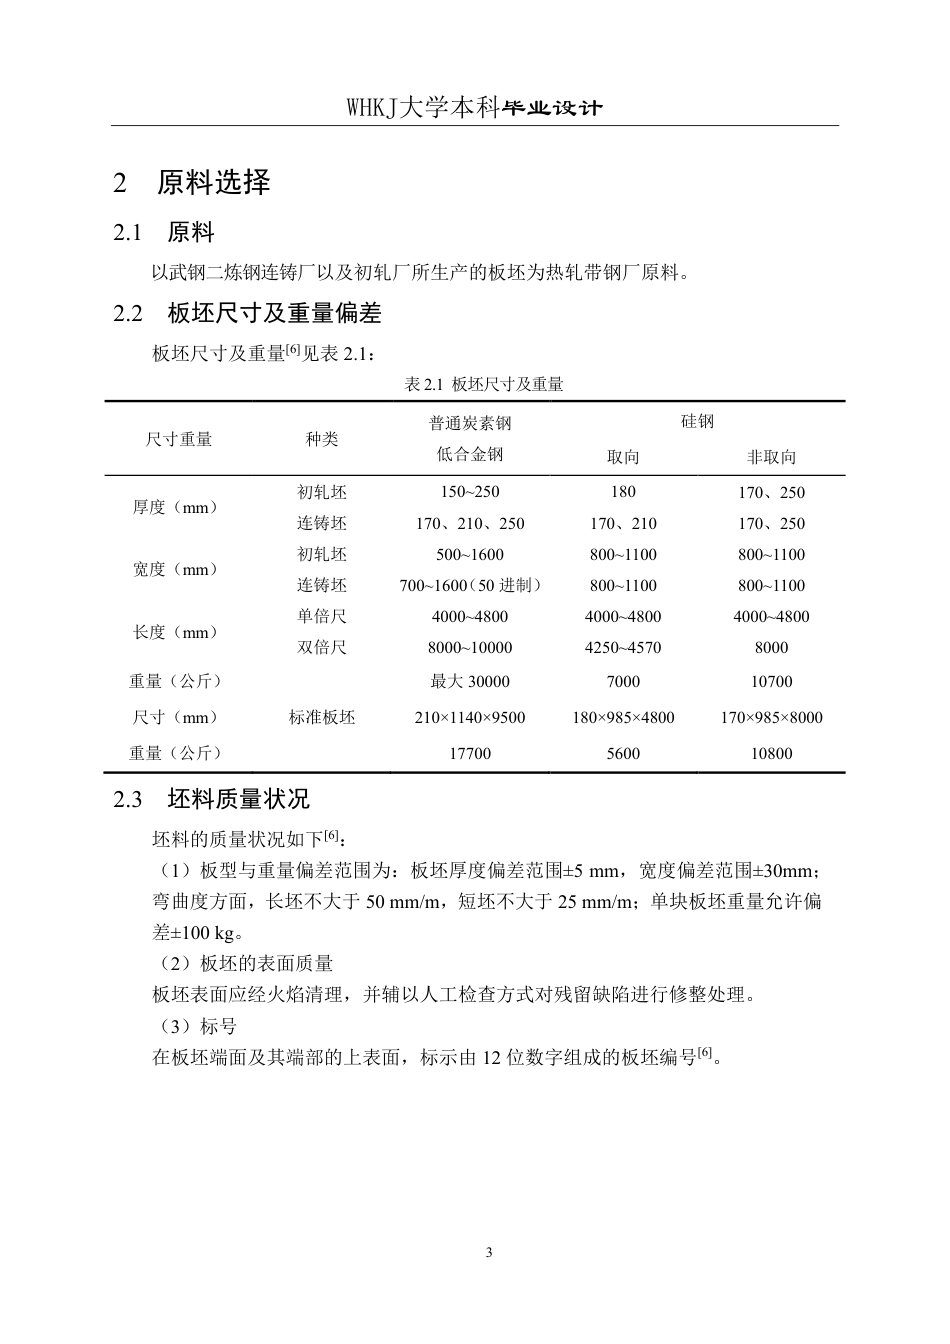
26年WP材料成型及控制工程 年产470万吨热连轧带钢车间工艺设计(指定产品:9.5×1400,WL510)18.22-AI26.3-约29031字符-全日制.pdf_第4页
4/59页
26年WP材料成型及控制工程 年产470万吨热连轧带钢车间工艺设计(指定产品:9.5×1400,WL510)18.22-AI26.3-约29031字符-全日制.pdf_第5页
5/59页
26年WP材料成型及控制工程 年产470万吨热连轧带钢车间工艺设计(指定产品:9.5×1400,WL510)18.22-AI26.3-约29031字符-全日制.pdf_第6页
6/59页
26年WP材料成型及控制工程 年产470万吨热连轧带钢车间工艺设计(指定产品:9.5×1400,WL510)18.22-AI26.3-约29031字符-全日制.pdf_第7页
7/59页
26年WP材料成型及控制工程 年产470万吨热连轧带钢车间工艺设计(指定产品:9.5×1400,WL510)18.22-AI26.3-约29031字符-全日制.pdf_第8页
8/59页
26年WP材料成型及控制工程 年产470万吨热连轧带钢车间工艺设计(指定产品:9.5×1400,WL510)18.22-AI26.3-约29031字符-全日制.pdf_第9页
9/59页
26年WP材料成型及控制工程 年产470万吨热连轧带钢车间工艺设计(指定产品:9.5×1400,WL510)18.22-AI26.3-约29031字符-全日制.pdf_第10页
10/59页
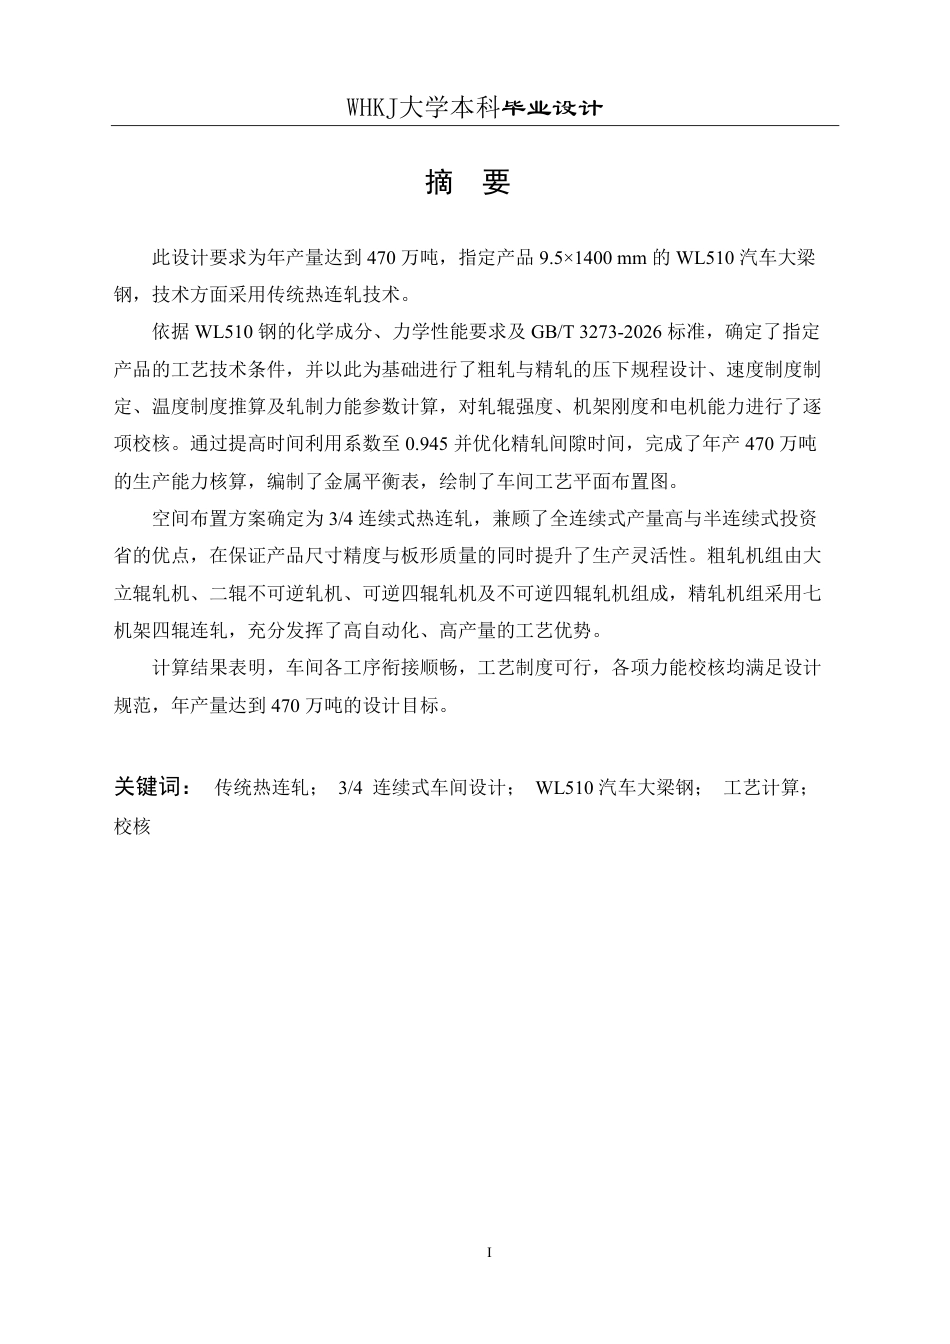
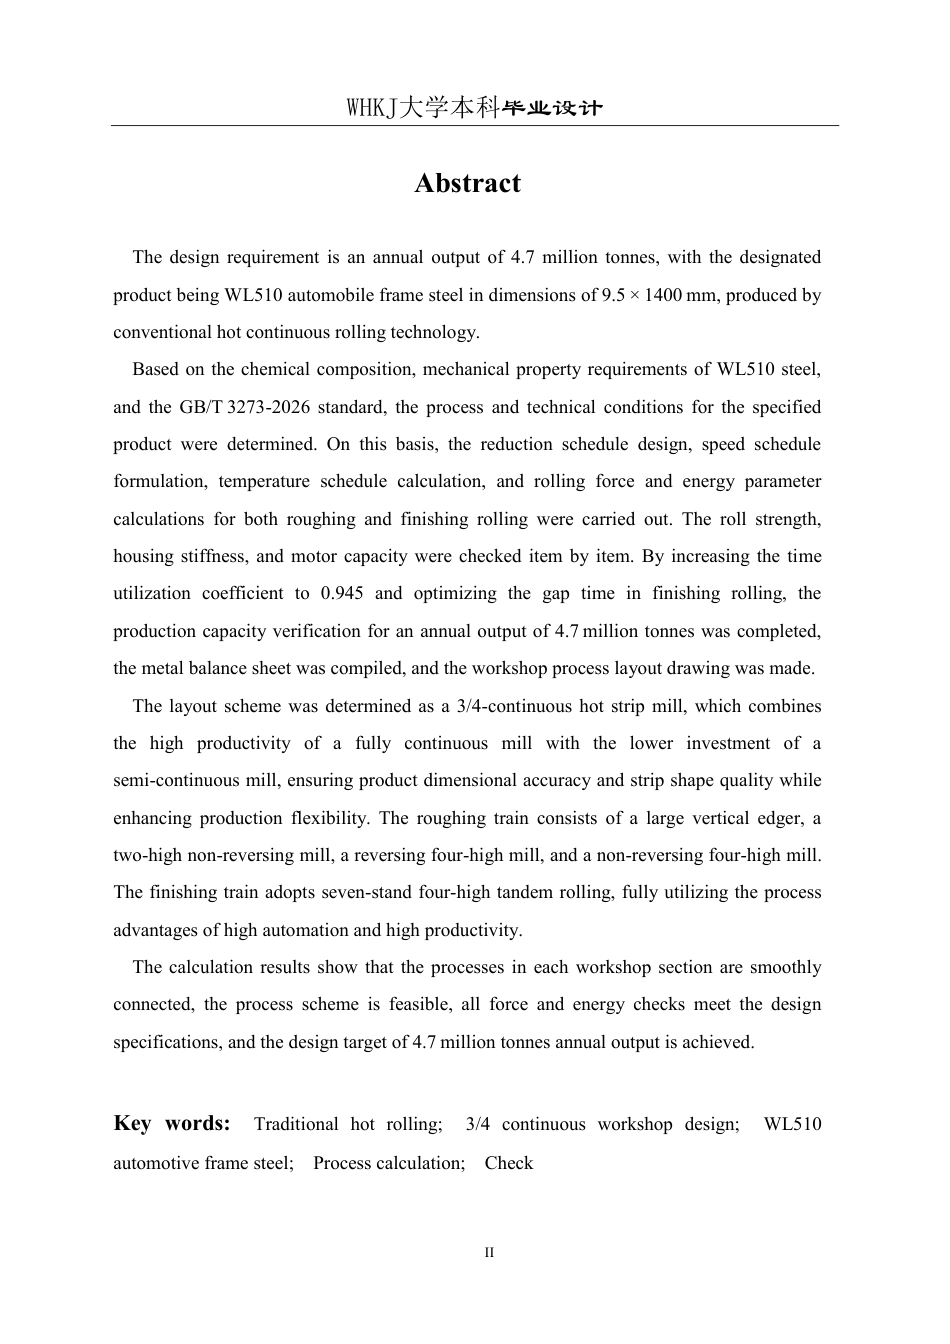
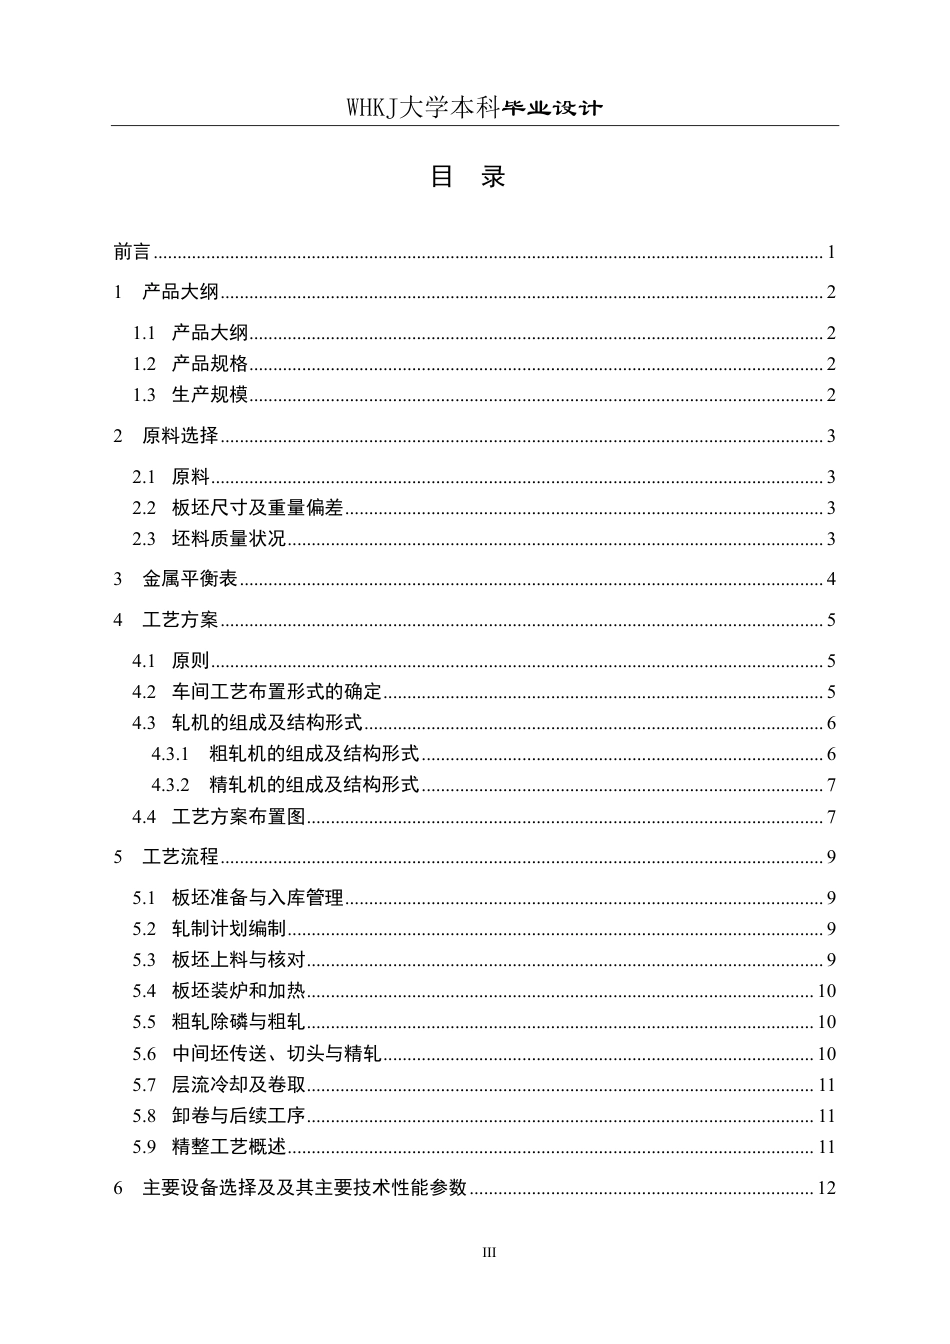
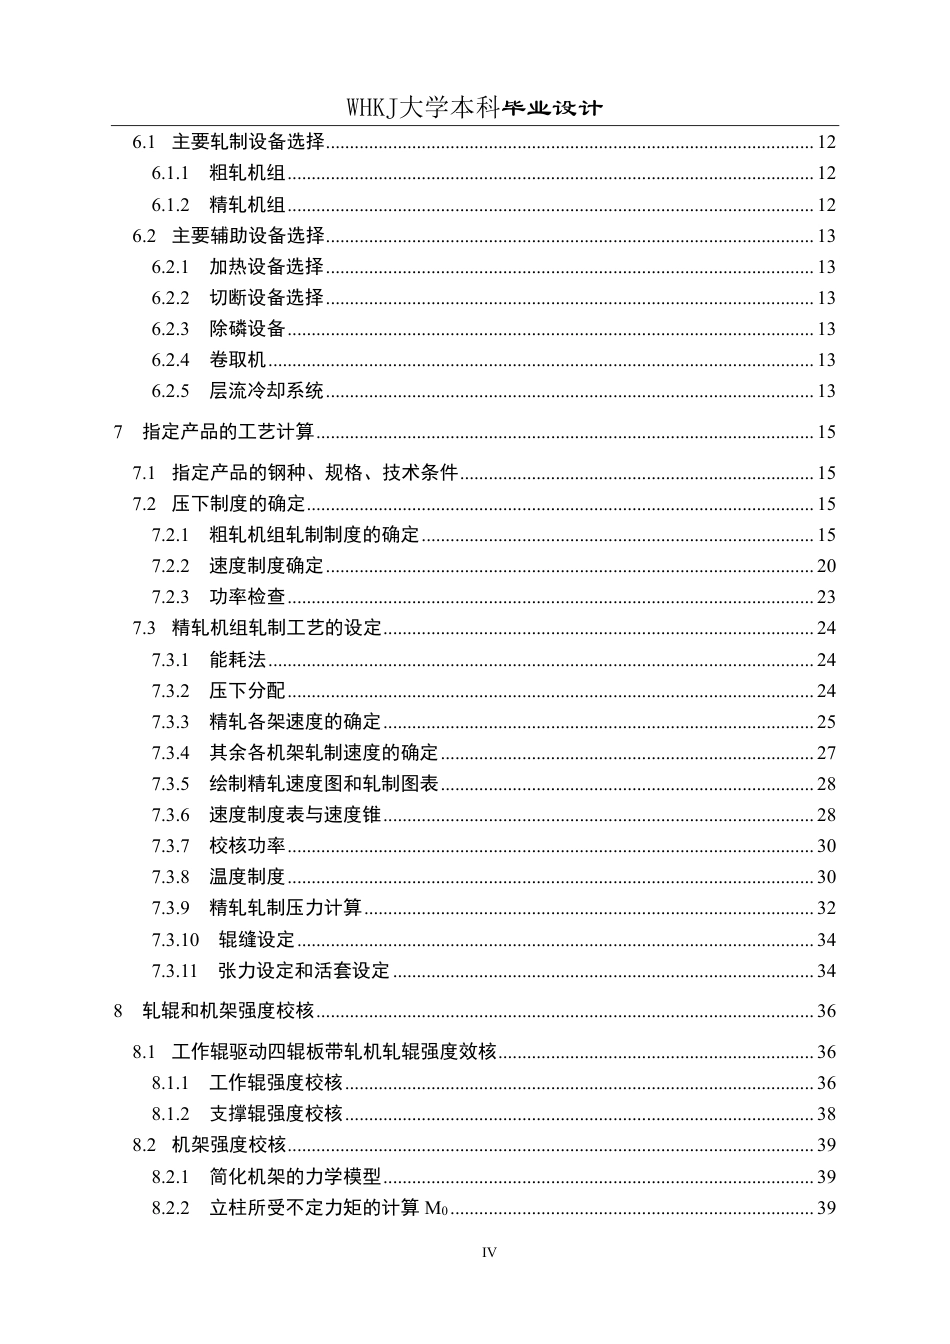
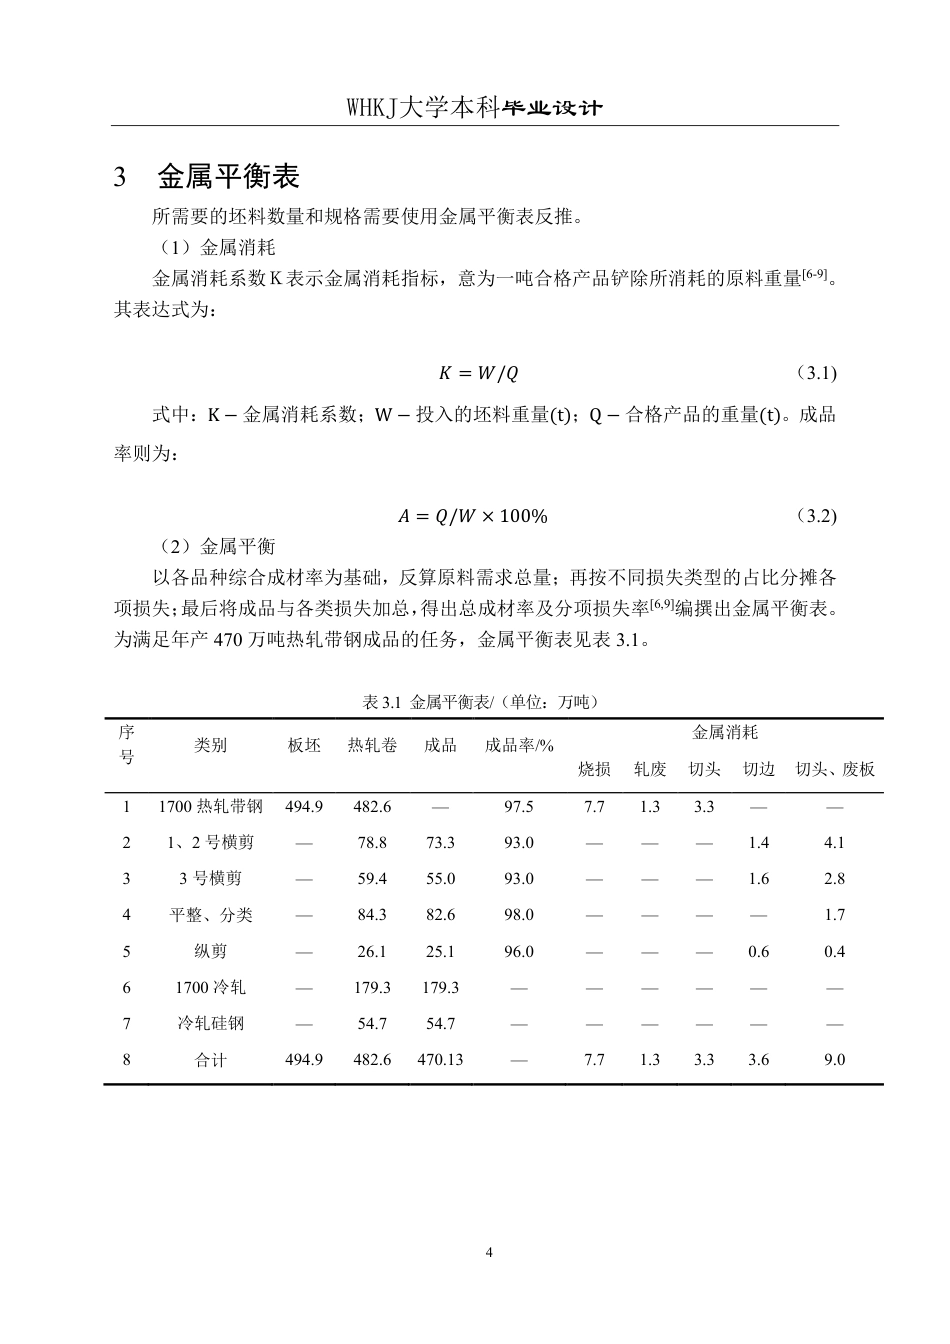
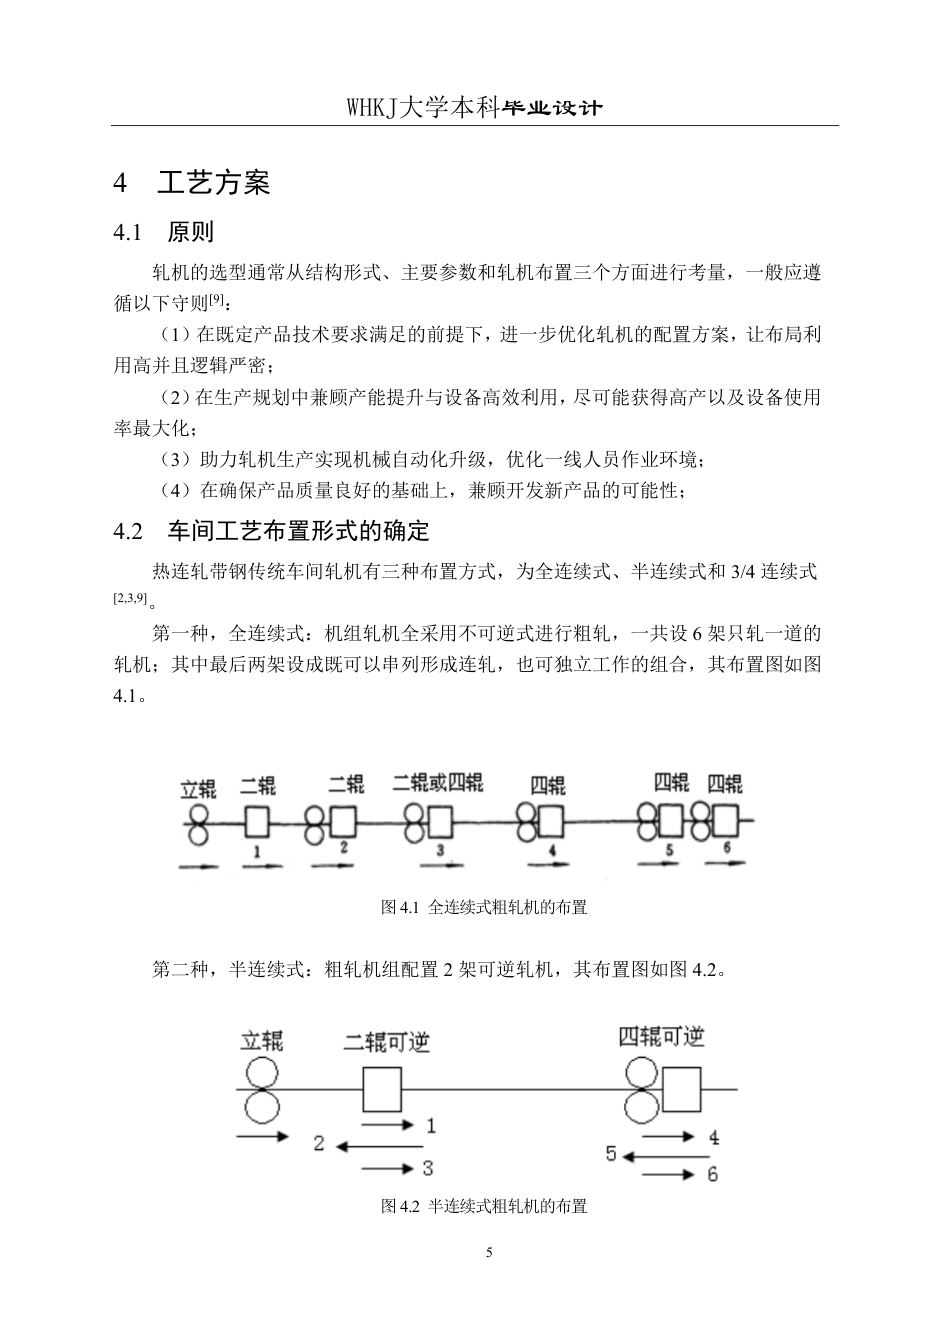
WHKJ大学本科毕业设计 I 摘 要 此设计要求为年产量达到 470 万吨,指定产品 9.5×1400 mm 的 WL510 汽车大梁钢,技术方面采用传统热连轧技术。 依据 WL510 钢的化学成分、力学性能要求及 GB/T 3273-2026 标准,确定了指定产品的工艺技术条件,并以此为基础进行了粗轧与精轧的压下规程设计、速度制度制定、温度制度推算及轧制力能参数计算,对轧辊强度、机架刚度和电机能力进行了逐项校核。通过提高时间利用系数至 0.945 并优化精轧间隙时间,完成了年产 470 万吨的生产能力核算,编制了金属平衡表,绘制了车间工艺平面布置图。 空间布置方案确定为...

1、当您付费下载文档后,您只拥有了使用权限,并不意味着购买了版权,文档只能用于自身使用.。
2、本站所有内容均由合作方或网友上传,本站不对文档的完整性、权威性及其观点立场正确性做任何保证或承诺!文档内容仅供研究参考,付费前请自行鉴别。
3、如文档内容存在违规,或者侵犯商业秘密、侵犯著作权等,请点击“违规举报”。

碎片内容

26年WP材料成型及控制工程 年产470万吨热连轧带钢车间工艺设计(指定产品:9.5×1400,WL510)18.22-AI26.3-约29031字符-全日制.pdf

您可能关注的文档

发表评论取消回复

  
新文件+ 关注
机构认证
内容提供者

新文件

确认删除?
qq
  • 联系点击这里给我发消息
搜索教程
联系客服
  • 联系客服
回到顶部